连续性辊涂生产覆膜、贴膜金属与抗指纹不锈钢
联琦金属采用连续生产线制造覆膜钢板、抗指纹不锈钢 (AFP) 及预涂金属,提供高效且稳定的生产品质。生产线由日本顶尖设备制造商『住友重机』与『本田金属』设计,并由『大洋制钢』负责安装与测试,技术与设备达国际一流水准。 为提升产品品质,联琦金属的实验室获得日本『理研株式会社』技术指导,并依 JIS K6744 测试标准进行品质检测,确保产品符合严格性能要求。公司已通过 ISO 9001 认证,生产线总长 350 公尺,年产能 50,000 公吨,稳定供应全球市场,满足建筑、工业与家电等多元应用。
我们提供多样性的薄膜颜色设计,及各种不同的表面涂层处理。 覆膜钢板产品可使用冷轧钢板、热浸镀锌钢板产品可使用冷轧钢板、热浸镀锌钢板、电镀锌钢、不锈钢、及铝为底材制造。底材厚度范围为 0.3 mm–1.6 mm。最大宽度为1300毫米。
覆膜金属生产规格
| 品项 | 宽度 | 长度 | 公差 | 内径长度 |
|---|---|---|---|---|
| 片材 | 70-1300 mm | 300mm - 3,048mm | ±1 mm | -- |
| 卷料 | 32.1-1300 mm | Any Spec. | ±0.5 mm | 508 mm |
| 品项 | 种类 | 厚度 | 公差 | |
| 钢材 | 电镀锌钢板 SECC、热浸镀锌钢板 SGCC、热浸镀铝锌钢板 SGLC、铝板 AL、不锈钢板 SUS、锌铝镁镀层钢板 ZAM、冷轧钢板 CR、铝镁合金板 AL/MG、其他金属 | 0.3 mm–1.6 mm(铝板 0.3 mm–2.0 mm) | 参照JIS规范 | |
| 薄膜层 | PVC,PET+PVC,PP,PVC+PP,PVF | 0.05 mm–0.3 mm | ±0.04 mm | |
联琦金属覆膜钢板生产线
- 金属放料机 - 放入钢卷准备进行加工
- 积料架 - 由于机台是连续性生产,产线替换原物料时,有可以缓冲物料的暂存区
- 前处理 - 处理并清洁钢材表面
- 涂布机 - 替金属表面辊涂接合剂与抗指纹漆
- 烘干加热炉 - 通过烤箱将钢材表面加热,使接合剂或抗指纹漆产生化学变化以便后续制程
- 薄膜贴合机 - 接合剂经烘烤产生化学变化后,进行薄膜与钢材的贴合
- 薄膜解卷机 - 将薄膜卷拉伸贴合
- 冷却槽 - 将覆膜完成的金属或涂覆抗指纹漆的金属底材浸入到冷却槽中降温
- 积料架 - 由于机台是连续性生产,产线替换原物料时,有可以缓冲物料的暂存区
- 保护膜贴合机 - 降温后,已进行表面加工板材贴覆保护膜,以确保成品表面完整
- 保护膜解卷机 - 将保护膜卷拉伸贴合
- 自动收料机 - 经过一连串的加工、升温与降温后收卷完工,故为卷对卷涂覆生产线
- 整平机 - 将钢材表面进行整平,以降低表面翘曲率
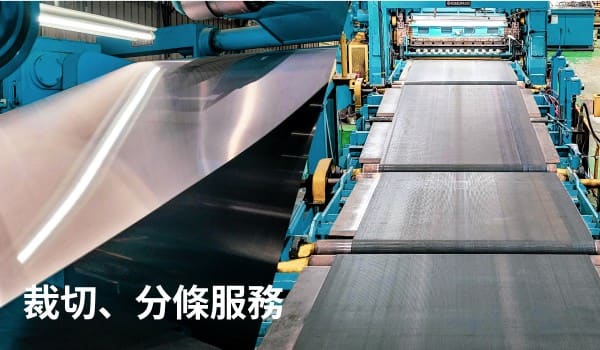
- 四呎裁切机 - 将整卷钢卷进行裁切(长度剪裁)
生产过程中,我们会进行人工检验与导入AOI系统以确保产品质量,颜色和附着力,以确保符合ISO的标准制造流程。联琦金属的连续性生产技术可以确保高品质的产品。联琦金属具有极好的可加工性和出色的耐用性,可以承受后续的折弯及冲压。
我们有丰富的经验和工程设计的灵活性,可以适应广大客户的个别需求。这些可能涉及到技术规格,底材特性、机械特性、薄膜特性等,特别的颜色和设计要求、加工要求。这些参数都经过和客户密切讨论与大量的实验室实验、试运行后,才进行生产。我们有严谨的工厂管理及制程规划,能保证高品质的产品和及时准确的交货。
生产线设备、制作流程简介;从备料处理到依照不同用途使用专业设备进行裁切、涂布、烤漆、覆膜等制作流程。